
 Плитка для ступеней
 Лестница на металлокаркасе
 Перила для лестницы
 Тактильная плитка
 Тротуарная плитка
_5.webp) Бордюры
 Лотки водоотведения
 Садовая плитка
 Колпаки
 Сопутствующие товары

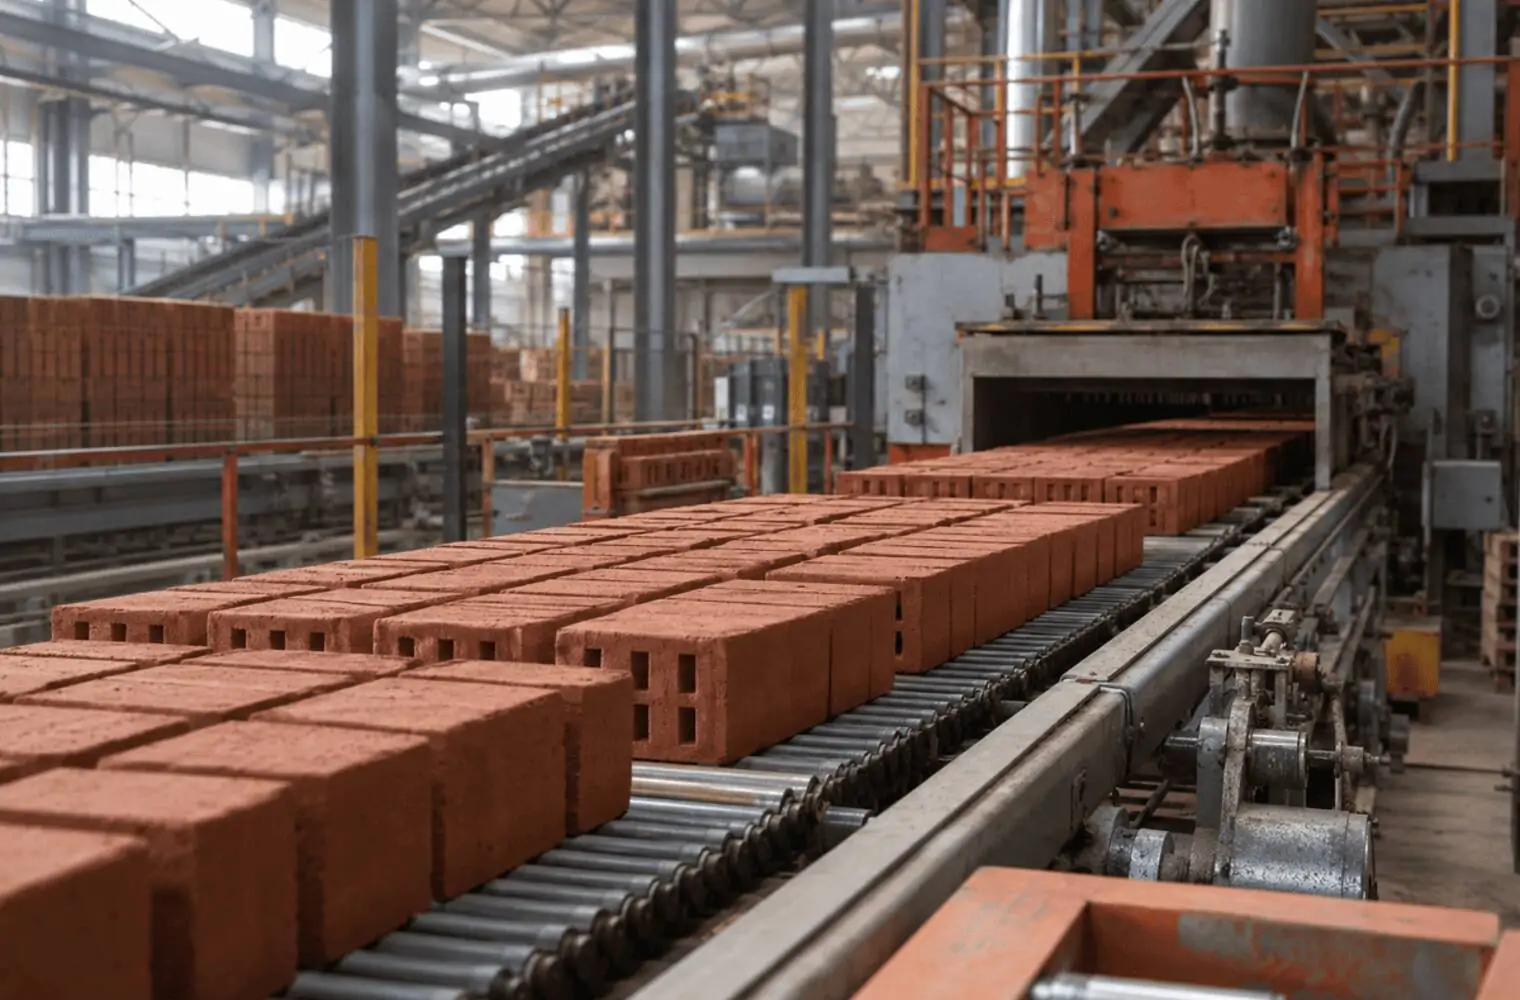
Технология производства кирпича зависит от сырья и способа набора прочности. Керамический и клинкерный кирпич получают обжигом глины, силикатный - обработкой песчано-известковой смеси в автоклаве, гиперпрессованный - прессованием смеси с цементным вяжущим. Разберем этапы этих процессов и их влияние на свойства готового изделия.
Из чего делают кирпич и почему не всякая глина подходит
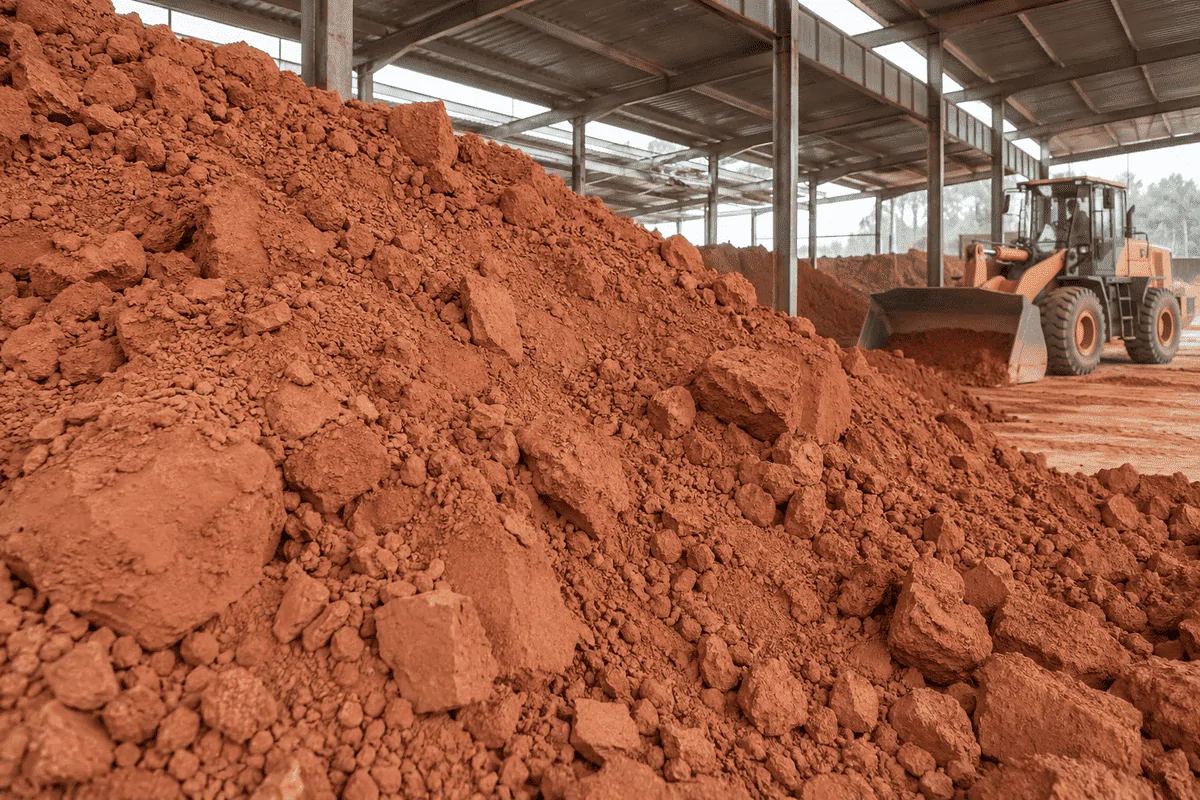
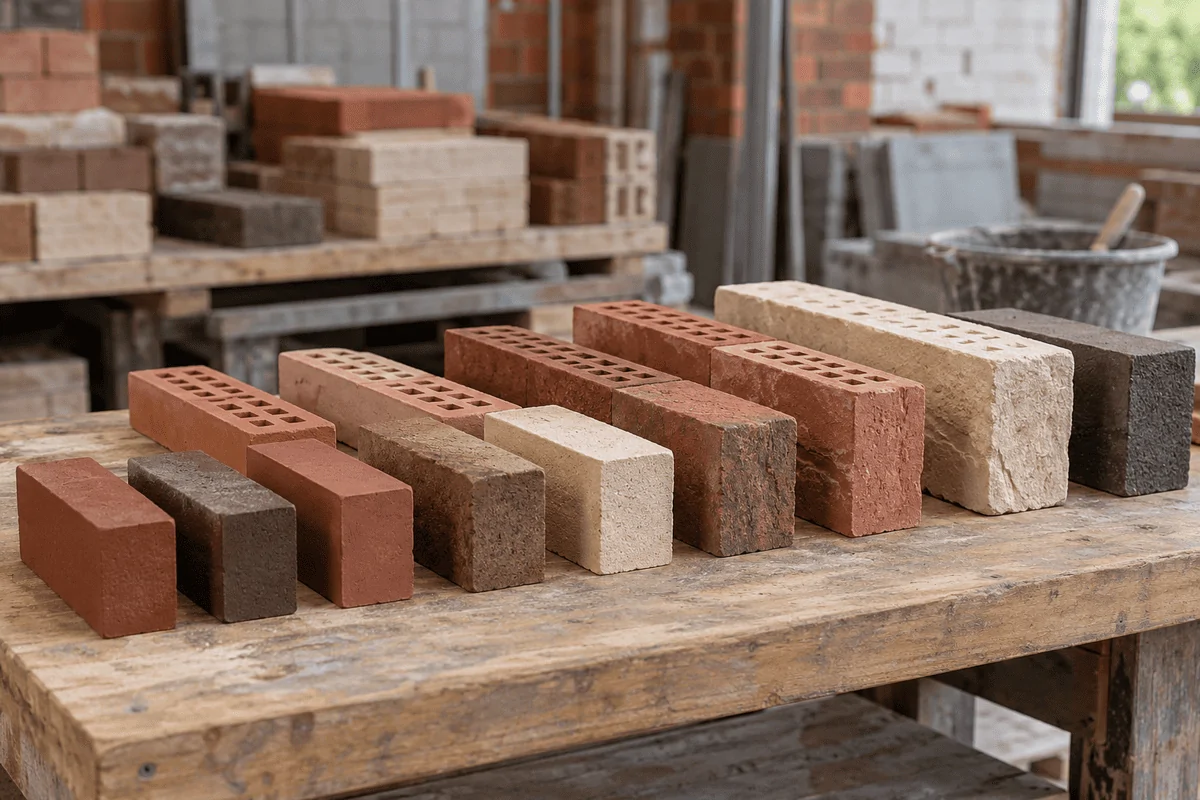
Сырье для кирпича определяется видом изделия. Керамический и клинкерный получают обжигом глины. Силикатный формуют из кварцевого песка и извести. Гиперпрессованный прессуют из известняковых отсевов с цементом и тоже обходятся без печи. От выбора сырья зависят прочность, водопоглощение и срок службы будущей стены.
Труднее всего работать с глиной. Ее ключевое свойство - пластичность, и тут легко промахнуться в любую сторону. Жирная глина отлично формуется, но в сушилке дает сильную усадку и покрывается трещинами. Тощая рассыпается и не держит брус. Для клинкера требуются тугоплавкие сорта, которые при обжиге спекаются до плотности камня. Поэтому сырье из карьера сначала проверяют в лаборатории и только после этого допускают в массу. Многие считают, что кирпич можно сделать из любой глины с ближайшего участка. На практике такая партия чаще всего растрескивается еще до печи.
Недостатки глины исправляют добавками:
- отощающие (песок, шамот, молотый кирпичный бой) уменьшают усадку и спасают сырец от трещин;
- выгорающие (опилки, угольная мелочь, лузга) сгорают при обжиге и оставляют поры, поэтому изделие становится легче и лучше держит тепло.
У силикатного кирпича масса устроена иначе. Песок с известью перемешивают, увлажняют, прессуют и запаривают в автоклаве. Именно такую технологию закрепляет ГОСТ 379-2025. Глину здесь допускают только как примесь, и ее долю жестко ограничивают.
Единой рецептуры не существует. Каждый завод подбирает состав под свое месторождение, так что кирпич двух соседних производителей может заметно различаться даже при одинаковой маркировке.
Путь массы от карьера до пресса
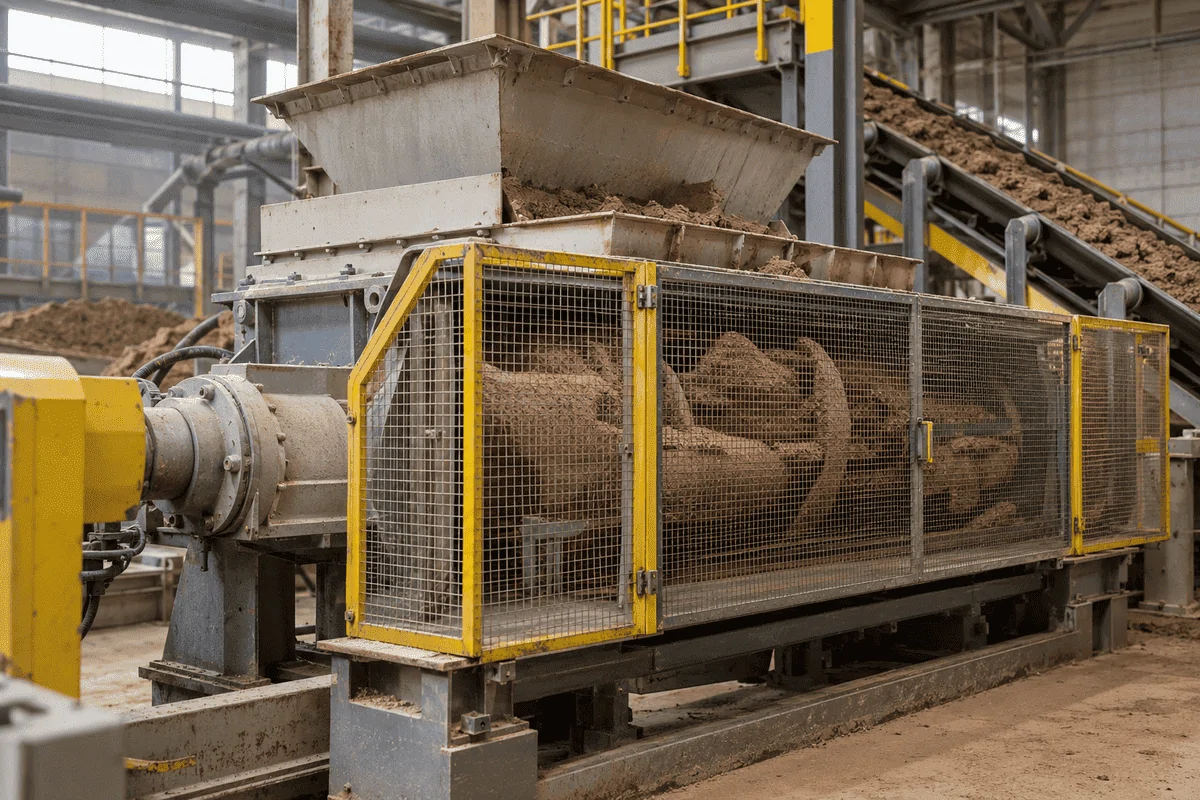
Многие уверены, что кирпич лепят из любой глины, какую нашли на соседнем поле. На деле сырье из одного карьера может не подойти без доработки, и почти всегда его приходится долго готовить. Начинается все с добычи открытым способом. Экскаватор снимает пласт по всей высоте забоя, и слои разного состава перемешиваются уже в ковше.
Сразу в цех глину везут редко. Сначала ее оставляют на вылеживание под открытым небом. Дожди, солнце и мороз разбивают комья, органика частично окисляется, влага расходится по объему ровнее. После такой выдержки масса формуется заметно лучше.
Дальше сырье проходит цепочку машин:
- глинорыхлитель разбивает крупные куски и равномерно подает сырье на конвейер;
- камневыделительные и дырчатые вальцы отбрасывают каменистые включения и разрушают природную структуру глины;
- вальцы тонкого помола раскатывают массу в тонкую ленту без крупных частиц;
- смеситель соединяет глину с добавками, а увлажнение водой или паром доводит смесь до формовочной влажности.
Пар удобнее воды. Прогретая масса пластичнее, и пресс работает с меньшей нагрузкой. При полусухом прессовании порядок другой: глину сначала сушат и мелют в порошок, а увлажняют только после этого, причем совсем немного.
Режимы и допуски для каждой операции завод держит под постоянным контролем, потому что даже небольшой сбой влажности на этом этапе потом проявится трещинами после обжига. При благоустройстве кирпичных ограждений отдельные элементы выбирают по собственной документации: например, колпак на столб с подсветкой проверяют по посадочному размеру и условиям электромонтажа, а не по характеристикам кирпича.
Пластическое формование или полусухое прессование
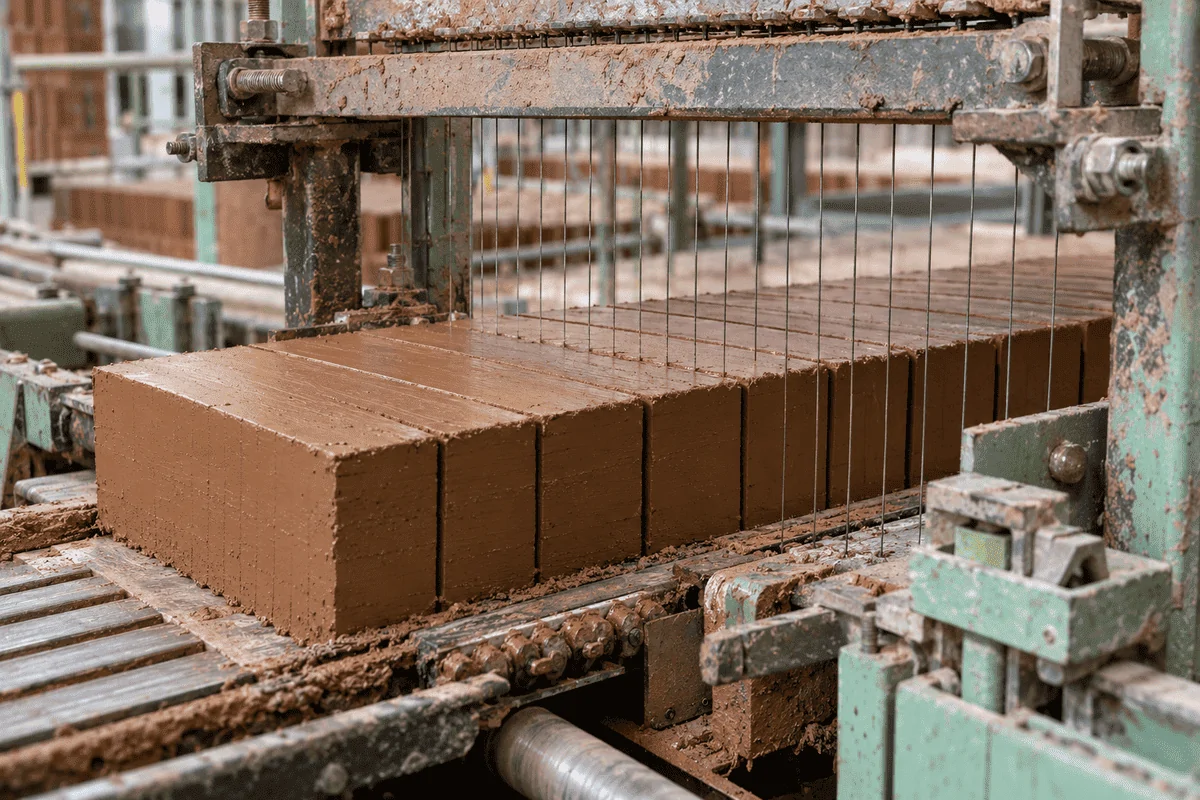
Сырец из массы получают одним из двух способов. Выбор сказывается почти на всем, что идет дальше: на сушке, обжиге и на том, как кирпич будет выглядеть в кладке.
Пластическое формование рассчитано на мягкую глину, по консистенции близкую к тесту. Ленточный вакуумный пресс выдавливает ее непрерывным брусом через мундштук, затем струнный резак нарезает брус на отдельные кирпичи. Пустотность задает мундштук: какие в нем вставки, такие и отверстия в изделии. Поэтому пустотелый и поризованный кирпич почти всегда формуют именно так. Для поризованного в массу подмешивают выгорающие добавки, чаще всего опилки. В печи они сгорают, и на их месте остаются микропоры.
Полусухое прессование работает без пластичной массы. В пресс-форму засыпают порошок пониженной влажности и уплотняют его под высоким давлением. Сырец сразу держит форму, поэтому долго сушить его не нужно. Сложные пустоты таким способом не сделать, зато грани получаются ровными и четкими. Для лицевой кладки это важно.
|
Параметр |
Пластическое формование |
Полусухое прессование |
|
Влажность массы |
высокая, тестообразная масса |
низкая, порошок |
|
Давление прессования |
умеренное, брус выдавливается |
высокое, порошок уплотняется в форме |
|
Сушка сырца |
долгая, с риском трещин |
короткая или не нужна |
|
Пустотность |
любая геометрия пустот |
ограничена |
|
Типичная продукция |
пустотелый, поризованный, клинкер |
полнотелый, лицевой с ровной гранью |
Метод формования на требования к готовому изделию не влияет. Прочность, водопоглощение и морозостойкость в любом случае проверяют по ГОСТ 530-2012.
Как сушка и обжиг влияют на прочность
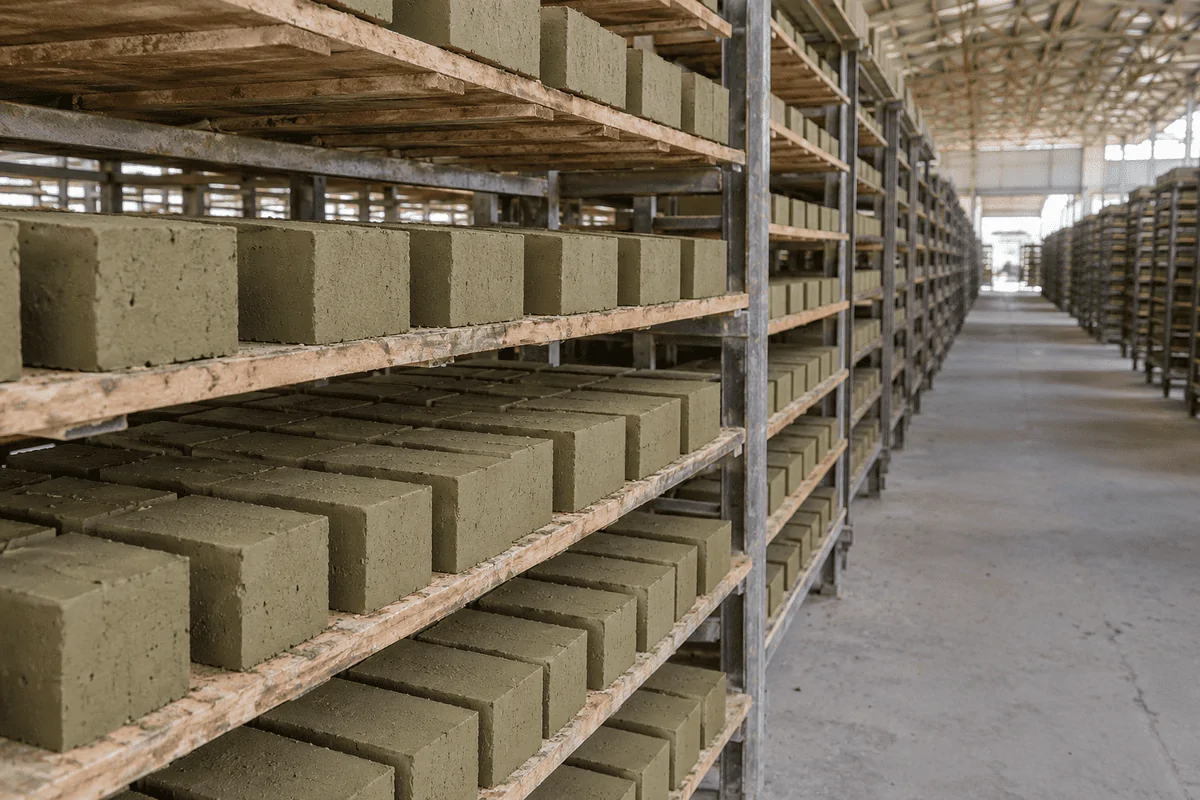
Полусухой пресс работает с массой меньшей влажности, чем пластическое формование. Требуемая сушка перед обжигом зависит от сырья и технологического режима. Влажный сырец нельзя резко нагревать: испарение воды может привести к трещинам.
Опасна не сама вода, а усадка. Глина отдает объем неравномерно: корка снаружи уже затвердела, сердцевина еще сырая и продолжает сжиматься. На гранях появляется сетка трещин, ребра ведет. Распространенное заблуждение гласит, что сушку можно ускорить, просто подняв температуру. На деле горячий сухой воздух только быстрее «запечатывает» поверхность. Поэтому технолог управляет тремя величинами сразу: температурой теплоносителя, его влажностью и скоростью нагрева. Жирные глины терпят такой режим долго и плохо, тощие переносят ускоренный без последствий.
|
Параметр |
Камерные сушила |
Туннельные сушила |
|
Принцип |
партия стоит, режим меняется во времени |
вагонетки движутся через зоны с разным климатом |
|
Гибкость |
удобно для мелких серий и разных форматов |
рассчитаны на поток одного изделия |
|
Контроль усадки |
точная настройка под капризную глину |
стабильность при постоянном сырье |
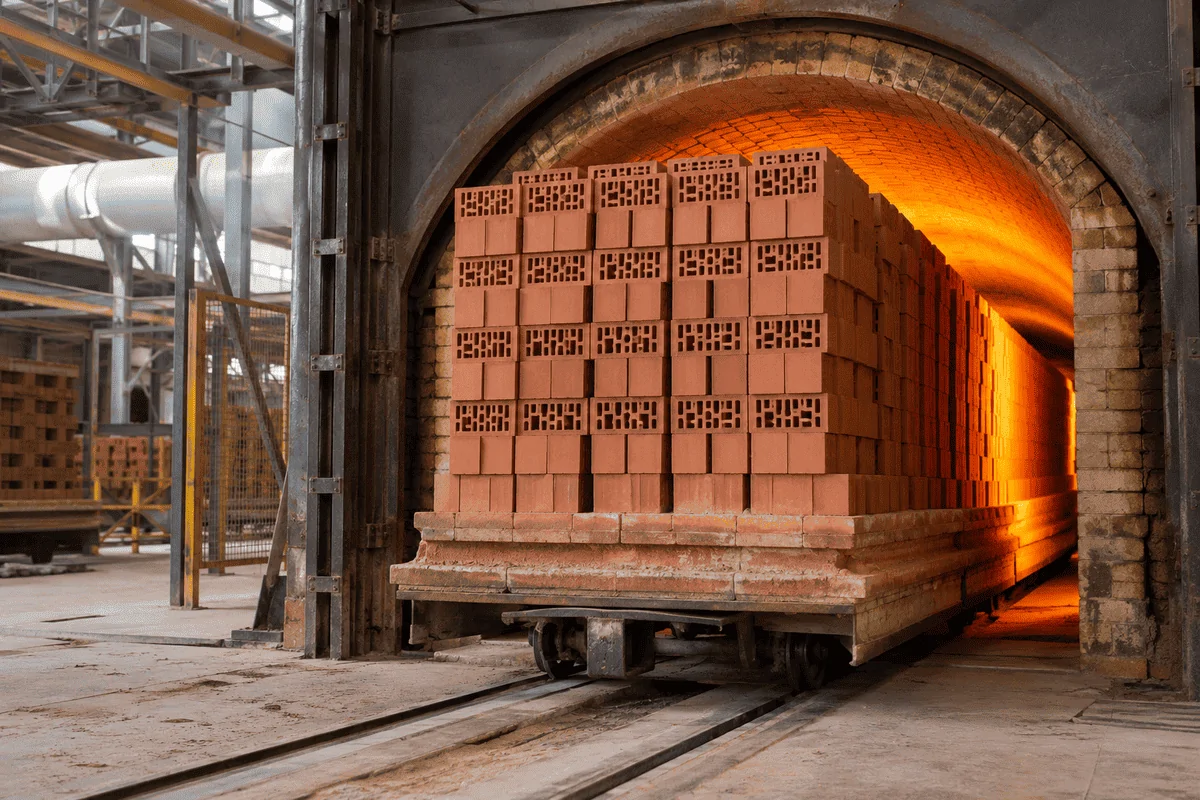
В печи сырец проходит три стадии. Сначала уходит остаточная влага. Затем выгорает органика и распадаются глинистые минералы. Последней идет стадия спекания: частицы сплавляются по контактам, и черепок набирает прочность. Рядовой керамический кирпич обычно обжигают при 900–1100 °C. Для клинкера выбирают режим более плотного спекания, отсюда его низкое водопоглощение.
Печи различаются тем, что движется. В кольцевой садка стоит на месте, а зона огня переходит из камеры в камеру. В туннельной все наоборот: вагонетки с кирпичом едут сквозь неподвижные зоны подогрева, обжига и охлаждения, поэтому обжиг получается ровнее по всей партии. Охлаждение тоже нельзя торопить. При резком перепаде на изделии появляются «посечки», мелкие трещины, почти незаметные на приемке. Позже, после нескольких зим, они сказываются на морозостойкости, которую проверяют по ГОСТ 530-2012.
Производство силикатного гиперпрессованного и клинкерного кирпича
Ближе всего к обычной керамике стоит клинкер. Сырье то же, глина, и печь та же, но жар сильнее. При таком обжиге масса спекается настолько плотно, что поры почти закрываются. Отсюда и требования ГОСТ 530-2012 «Кирпич и камень керамические. Общие технические условия»: водопоглощение клинкерного кирпича не выше 6 %, морозостойкость не ниже F75.
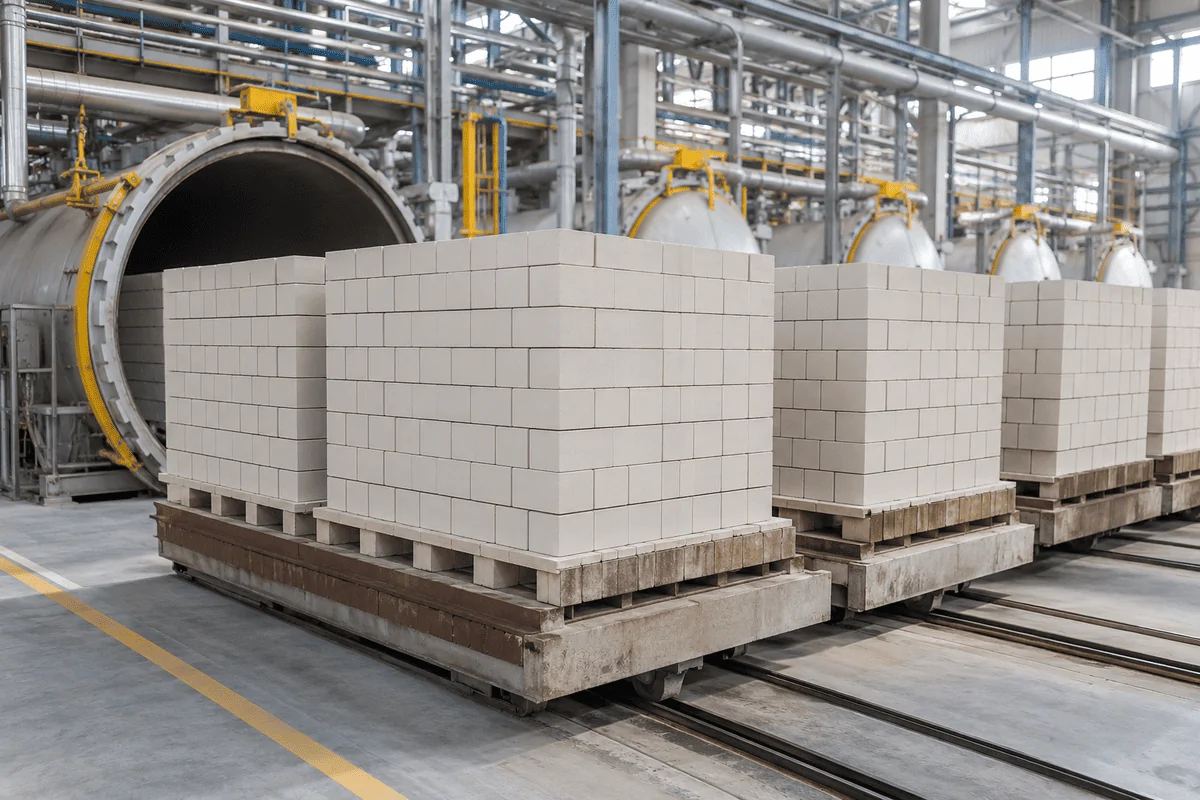
Силикатный кирпич печи не знает вовсе. ГОСТ 379-2025 «Изделия кладочные силикатные» описывает другой путь: увлажненную смесь извести и кремнеземистых материалов прессуют, а сырец отправляют в автоклав. Там, под горячим паром и давлением, известь вступает в реакцию с кремнеземом. Камень крепнет за счет химии, а не огня. Несущую способность оценивают по марке изделия и проекту, а не только по слову «силикатный».
С гиперпрессованным кирпичом многие путают силикатный, хотя общего у них только отсутствие обжига. Основа здесь - минеральная крошка, чаще всего известняковый отсев, плюс цемент и пигмент. Смесь сжимают под очень высоким давлением, а дальше изделие набирает прочность как бетон, через гидратацию цемента. Поверхность получается ровной, с четкой геометрией, поэтому такой кирпич охотно берут для облицовки.
Как технология влияет на свойства, видно из сводной таблицы: Белая плитка для ступеней в каталоге WeEco относится к изделиям из ППК. Ее свойства и способ монтажа проверяют отдельно: требования к керамическому кирпичу не распространяются на композитную облицовку.
|
Вид |
Как набирает прочность |
Водопоглощение |
Морозостойкость |
|
Керамический |
обжиг глины |
не менее 6 % (ГОСТ 530-2012) |
лицевой от F50, по согласованию с потребителем F35 |
|
Клинкерный |
обжиг до спекания |
не более 6 % (ГОСТ 530-2012) |
не ниже F75 |
|
Силикатный |
автоклав, пар под давлением |
по ГОСТ 379-2025, уточняйте |
по паспорту изделия |
|
Гиперпрессованный |
прессование, твердение цемента |
по данным производителя |
по данным производителя |
Контроль качества и типичные дефекты
Паспорт партии - первое, что стоит попросить у продавца. Смотреть в нем нужно на две строки. Марка прочности записывается буквой М с числом: М150 означает, что изделие выдерживает сжатие около 150 кгс/см². Морозостойкость обозначают буквой F, и число здесь показывает, сколько циклов заморозки и оттаивания кирпич переносит без заметного разрушения. Для керамики в стандарте предусмотрен ряд марок от F25 до F300. Если дом стоит в средней полосе, а кирпич пойдет на фасад или цоколь, F25 будет слабоватым выбором.
Многие думают, что протокол испытаний гарантирует качество каждого кирпича. Это не так. Лаборатория дает средние значения по выборке, а единичный брак в эту цифру просто не попадает. Поэтому поддон все равно придется осмотреть самому.
|
Дефект |
Откуда берется |
Как распознать |
|
Недожог |
низкая температура или короткий обжиг |
светлый цвет, глухой звук при простукивании, слабая морозостойкость |
|
Пережог |
перегрев в печи |
темные оплавленные бока, искаженная геометрия |
|
Известковые включения |
непромолотые частицы известняка в глине |
белые точки, от которых через месяцы откалываются куски |
|
Трещины |
слишком быстрая сушка или резкий нагрев |
сквозные или поверхностные линии, видны при осмотре граней |
|
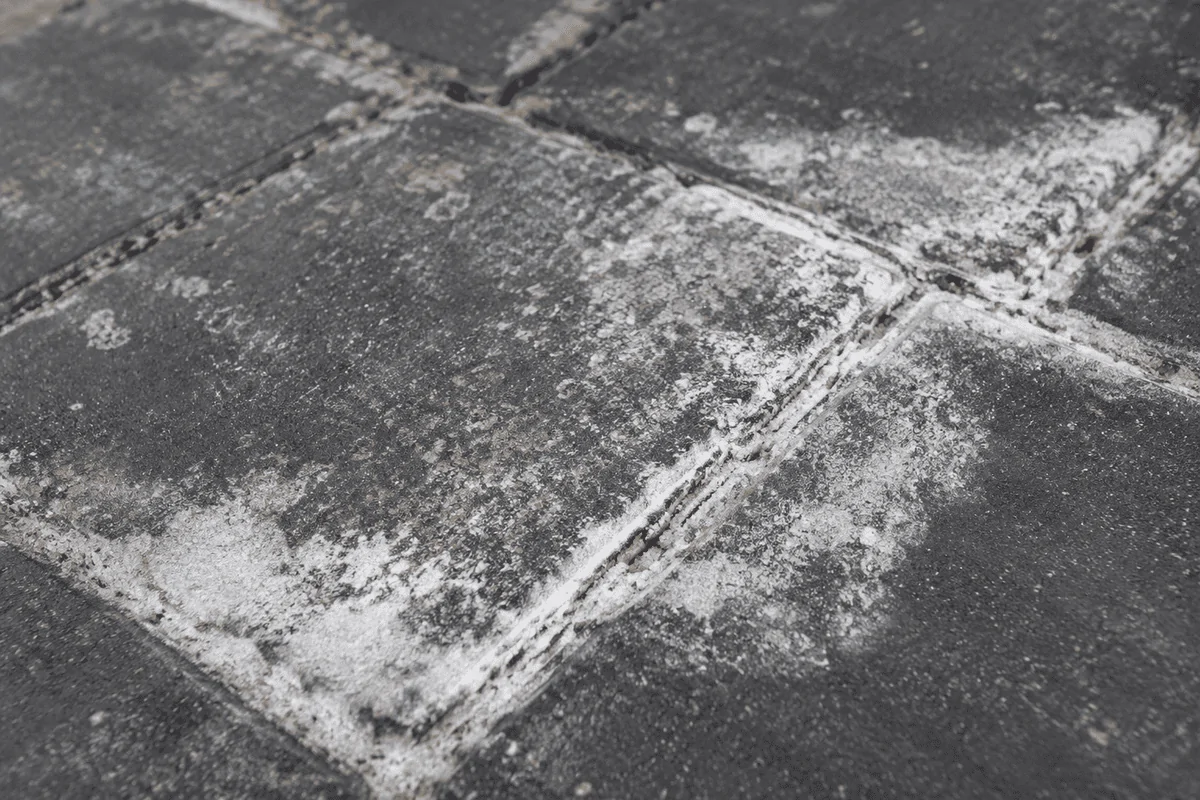
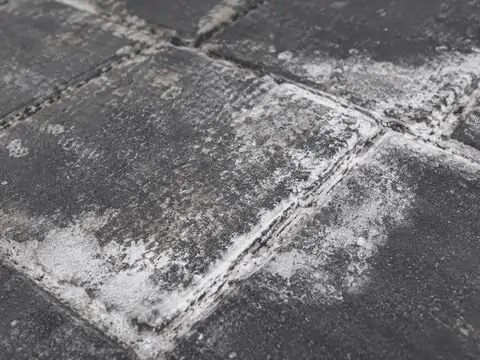
Высолы |
растворимые соли в сырье или растворе |
белый налет на кладке после намокания |
Звук при легком простукивании может помочь заметить повреждение, но не подтверждает марку прочности и качество обжига. Проверяйте паспорт партии, протоколы испытаний и внешний вид. Высолы на поверхности не всегда означают потерю прочности, однако кристаллизация солей внутри пор способна повредить материал.
Оборудование линии и во что обходится энергия
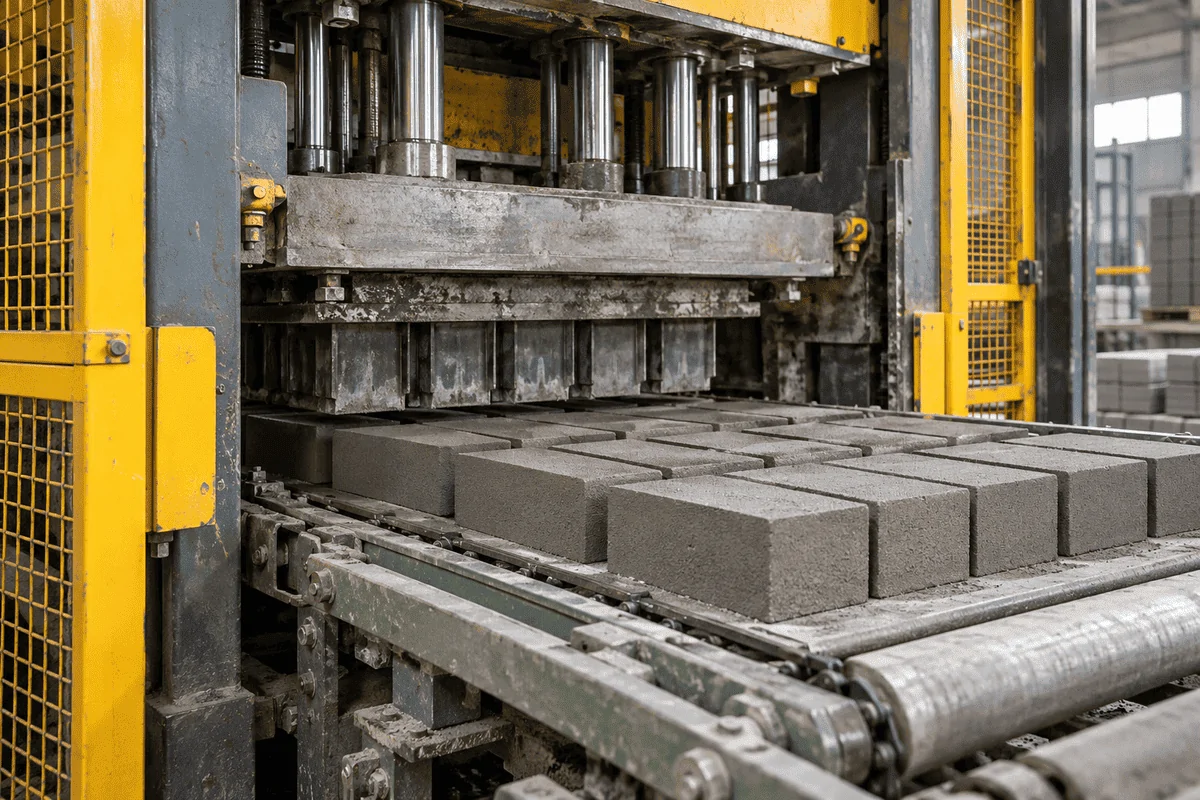
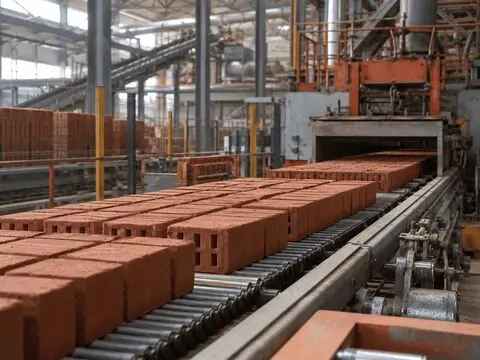
Состав линии определяется способом формования. Пластическая схема самая громоздкая: глинорыхлитель, вальцы, смеситель, ленточный вакуумный пресс с резчиком, затем сушильные камеры и туннельная печь. При полусухом прессовании глину сначала сушат в барабане и дробят, а форму сырцу дает мощный механический или гидравлический пресс. Силикатному заводу печь не нужна, ее заменяет автоклав. Гиперпрессованная линия включает подготовку смеси, пресс и участок контролируемого твердения; пропаривание используют не во всех технологических схемах.
|
Технология |
Ключевое оборудование |
Главный энергопотребитель |
|
Керамический (пластический) |
вакуумный пресс, сушилки, туннельная печь |
обжиг и сушка сырца |
|
Клинкерный |
то же, печь с более высокой температурой обжига |
длительный высокотемпературный обжиг |
|
Силикатный |
гаситель извести, пресс, автоклав |
пар для автоклава |
|
Гиперпрессованный |
смеситель, гиперпресс, участок контролируемого твердения (естественного или ускоренного) |
привод пресса,участок контролируемого твердения |
В керамике больше всего денег уходит на газ для печи. Вместе с сушкой это обычно основная часть энергозатрат на тысячу штук. Многие ищут одну «среднюю по отрасли» цифру, но ее нет: расход сильно меняется в зависимости от пустотности, марки, типа печи и влажности сырца. Подходы к снижению энергопотребления описаны в информационно-техническом справочнике по наилучшим доступным технологиям ИТС 4 «Производство керамических изделий». Удельные показатели для своей линии завод записывает в технологическую карту, так что конкретные значения запрашивайте у производителя или проектировщика оборудования.
Себестоимость снижают и на уже работающих линиях. Воздух из зоны охлаждения печи уходит в сушилки, и газа на подсушку сырца требуется меньше. Автоматика держит режим обжига без ручных скачков температуры. Пустотность влияет на прогрев и расход энергии, но длительность цикла задают технологическим режимом. У безобжиговых технологий энергозатраты ниже с самого начала, но окупаемость упирается в региональные цены на цемент, известь и пар: там, где цемент дорогой, преимущество гиперпрессовки быстро сходит на нет.
Как производят ППК-плитку WeEco
WeEco выпускает изделия из полимерпесчаного композита. На сайте указаны компоненты материала: полимер, кварцевый песок и минеральные пигменты. Это отличается от состава керамического кирпича и не предполагает его глиняную технологию. Детальные режимы смешивания, формования и охлаждения завод на рассмотренных страницах не раскрывает, поэтому переносить на него параметры чужих линий нельзя. Раздел «Резиновая плитка для садовых дорожек - аналог» также посвящен ППК, а не резиновой крошке. Поэтому при сравнении технологий нужно ориентироваться на фактический состав изделия.
Вопросы и ответы
Чем отличается производство керамического кирпича от силикатного?
Керамику формуют из глиняной массы и спекают в печи, а силикатный камень получают из песка и извести в автоклаве, без печного нагрева. Отсюда разные сферы применения: силикатное изделие не используют для печей, дымоходов и фундаментов в мокром грунте. Требования к нему задает ГОСТ 379-2025, к керамике - ГОСТ 530-2012.
Почему клинкерный кирпич почти не впитывает воду?
Плотное спекание уменьшает открытую пористость клинкера. ГОСТ 530-2012 устанавливает для него водопоглощение не более 6 %. Стойкость конкретного изделия к реагентам и возможность использования на ступенях проверяют по документации производителя.
Что такое гиперпрессованный кирпич и как его делают?
Это прессованный камень из минеральной крошки на цементном вяжущем, прочность он набирает как бетон. Пигмент вводят прямо в массу, и оттенок у разных партий нередко расходится. Облицовку лучше брать из одной партии и с запасом.
Какая морозостойкость нужна кирпичу для фасада?
Марка F показывает, сколько циклов замораживания и оттаивания изделие выдержит без разрушения. Минимальные значения для кладки с учетом климата и влажностного режима приводит СП 15.13330.2020 «Каменные и армокаменные конструкции». Сверяйте марку с паспортом партии: каталог иногда указывает лучший показатель линейки, а не конкретной поставки.


Написать комментарий